
Görüntüleme sayısı:0 Yazar:Bu siteyi düzenle Gönderildi: 2026-08-24 Kaynak:Bu site


Ahşap-Plastik Kompozitin (WPC) düz profillere ekstrüzyonu standart bir endüstri uygulamasıdır. Ancak derin, boyutlu oyukların oluşturulması olağanüstü hassasiyet gerektirir. Tüm hat boyunca erime basıncını ve soğutma dinamiklerini dikkatli bir şekilde kontrol etmelisiniz. Bu sıkı kontrol olmazsa üreticiler ciddi üretim darboğazlarıyla karşı karşıya kalır. Derin oluklar malzemenin çökmesine oldukça yatkındır. Genellikle soğuma aşamasında eşit olmayan duvar kalınlıklarından ve şiddetli bükülmelerden muzdariptirler. Bu yapısal kusurlar doğrudan son kullanıcıyı etkilemektedir. Paneller çarpıksa veya boyutsal olarak hatalıysa montajcılar sorunsuz bir kurulum gerçekleştiremezler. Bu makaledeki amacımız, derin oluk oluşumunun ardındaki karmaşık mekanik süreci açığa çıkarmaktır. Malzeme akışının, kalıp tasarımının ve agresif kalibrasyonun fiziğini keşfedeceğiz. Ayrıca sıkı bir teknik değerlendirme çerçevesi de sağlıyoruz. Bu kılavuz, alıcıların kısa listeye alırken ekipmanı güvenle analiz etmelerine yardımcı olur . üretim tesisleri için bir Premium ekstrüzyonu yüksek oranda reddedilen işlemlerden ayıran şeyin tam olarak ne olduğunu öğreneceksiniz. wpc yivli panel makinesini
Derin oluklar, ikincil frezelemeyle değil, özelleştirilmiş ekstrüzyon kalıpları ve yüksek basınçlı vakum kalibrasyonunun birleşimiyle oluşturulur.
Derin oluklu profillerdeki kusur oranlarının başlıca nedeni yetersiz soğutma veya uyumsuz ekstrüzyon hızıdır.
Bir üretim hattını değerlendirmek, vakum tezgahı uzunluğunu, kalıp metalurjisini ve çekme stabilitesini değerlendirmek için maksimum çıkış hızının ötesine bakmayı gerektirir.
Kompozit malzemelerde derin mimari çıkıntılar oluşturmak, gelişmiş akışkanlar mekaniği ve termal kontrole dayanır. Polimer eriyiğinin fiziksel davranışı nihai ürünün başarısını belirler. Oluklu panellere standart düz tahtalar gibi davranamazsınız.
Birçok geleneksel ahşap işçisi, flütlerin katı bloklardan oyulduğunu varsayar. CNC işleme bu şekilde çalışır. Yönlendirici ucu katı malzemeyi keser, kütleyi ortadan kaldırır ve atık oluşturur. Ekstrüzyon tamamen farklı bir fiziksel prensiple çalışır. Sürekli ekstrüzyon, erimiş WPC"yi hassas bir şekilde tasarlanmış bir kalıptan geçirmeye zorlar. Panjurlu profilin tamamını tek geçişte oluşturur. Sıfır oyma atığı üretirsiniz. Malzeme soğumadan önce kalıbın tam şekline sıkıştırılır. Bu sürekli basınç, öğütülmüş ahşaba göre daha yoğun, daha dayanıklı bir yüzey tabakası oluşturur.
Karşılaştırma: Sürekli Ekstrüzyon ve CNC Frezeleme
Süreç Metriği | WPC Ekstrüzyon | CNC Freze |
|---|---|---|
Malzeme Atığı | Yaklaşık %0 (Hurda geri dönüştürülür) | Yüksek (Kaldırılan malzeme atılır) |
Üretim Hızı | Sürekli (1,5 - 3 metre/dak) | Toplu işleme (Birim başına yavaş) |
Yüzey Sertliği | Yüksek (Basınç altında sıkıştırılmış) | Orta (İç çekirdeği açığa çıkarır) |
Oluk Derinliği Sınırları | Kalıp ve soğutma tasarımıyla belirlenir | Malzeme kalınlığına göre belirlenir |
PVC ve ahşap elyaf karışımının akışını yönetmek oldukça karmaşıktır. Ekstruderin bu yüksek viskoziteli eriyiği itmesi gerekir, böylece kalıbın derin "kaburgalarını" eşit şekilde doldurur. Eğer eriyik merkezden çok hızlı akarsa, dış kenarlar aç kalır. Bu iç strese neden olur. Ayrıca en derin oluklarda yüzey yırtılmasına da yol açabilir. Mühendisler bunu kalıbın içinde karmaşık akış kanalları tasarlayarak dengeliyor. Malzemenin tüm kesit boyunca eşit bir hızda hareket etmesi için kesme hızlarını değiştirirler.
Hammadde tarifiniz, oluk bütünlüğünü büyük ölçüde belirler. Ahşap tozunun PVC reçineye oranı gerekli ekstrüzyon basıncını belirler. Aynı zamanda ideal kalıp sıcaklığını da belirler. Bu formülasyon değişkenlerini göz önünde bulundurun:
Ahşap Tozu İçeriği: Daha yüksek ahşap içeriği sertliği artırır ancak eriyik akışkanlığını azaltır. Derin boşluklara itmek için daha yüksek tork gerekir.
Kalsiyum Karbonat: Dolgu maddesi olarak kullanıldığında boyutsal stabiliteyi arttırır. Fazlası eriyiği kırılgan hale getirir ve kenar çatlamasına yatkın hale getirir.
Yağlayıcılar: Dahili yağlayıcılar polimer zincirleri arasındaki sürtünmeyi azaltır. Harici yağlayıcılar eriyiğin kalıp duvarlarına yapışmasını önler. Her ikisi de derin kanallarda yüzey yırtılmalarını önlemek için hayati öneme sahiptir.
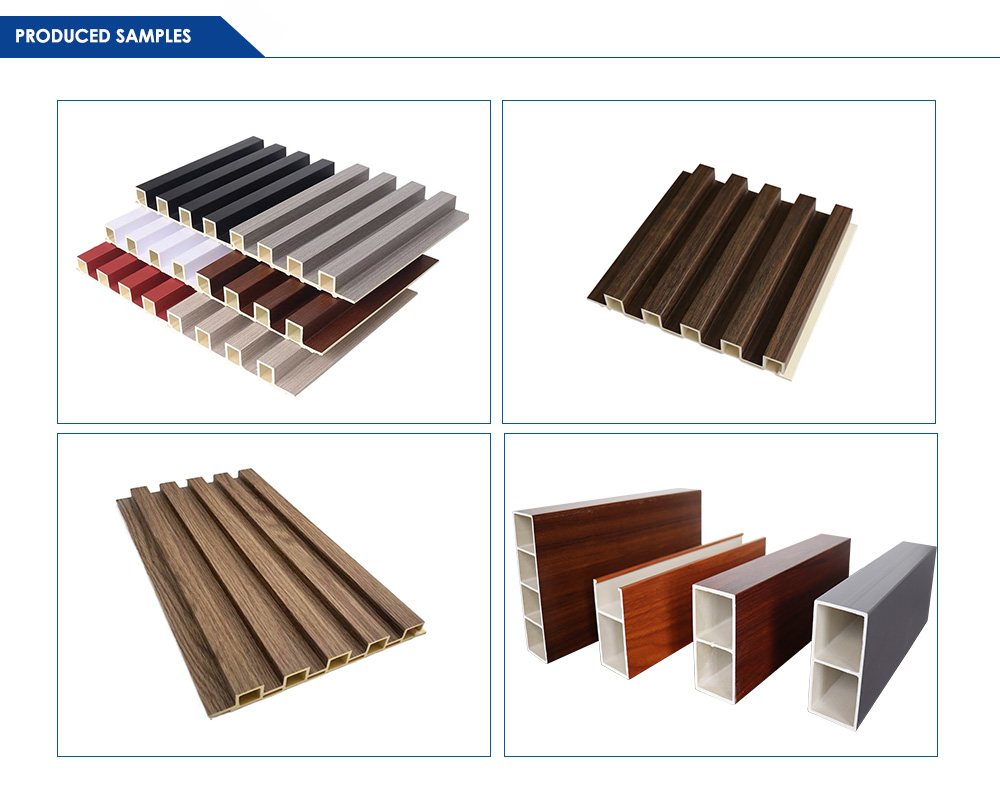
Başarılı bir wpc panjur paneli üretim hattını işletmek , özel donanım gerektirir. Standart PVC boru ekstrüderleri, derin oluklu WPC profillerinin fiziksel taleplerini karşılayamaz. Her bileşen yüksek tork ve agresif soğutma için tasarlanmalıdır.
Yüksek kaliteli WPC oluklu paneller için tek vidalı ekstruder kullanamazsınız. Konik çift vidalı sistemler kesinlikle zorunludur. Ahşap liflerinin PVC reçinelerle eşit şekilde karıştırılması inanılmaz derecede zordur. Birbirine kenetlenen ikiz vidalar üstün birleştirme ve kesme etkisi sağlar. Ayrıca kalıp kafasında önemli ölçüde daha yüksek erime basıncı oluştururlar. Yoğun, hamur benzeri malzemeyi karmaşık kalıp boşluklarının derinliklerine itmek için bu muazzam basınca ihtiyacınız var. Konik çift vidalı kurulum olmadan malzeme en derin olukları doldurmayacaktır.
Ekstrüzyon kalıbı şekillendirme işleminin kalbidir. Mükemmel bir mühendislik gerektirir. Oluklu paneller farklı kalınlıklara sahip olduğundan farklı hızlarda soğur ve akar. Buna karşı koymak için kalıplar çok bölgeli ısıtmayı kullanır. Operatörler kalıbın belirli bölümlerindeki sıcaklıkları ayarlayabilir. Bu, panelin derin bölümlerinin ince, düz arkalık ile tam olarak aynı hızda akmasını sağlar. Sıcaklıklar dengesizse panel kalıptan kavisli veya deforme olarak çıkacaktır.
Bu muhtemelen derin oluklar için en kritik bileşendir. Panel kalıptan çıktığında hala yarı erimiş haldedir ve şekillendirilebilir. Vakum kalibrasyon tablosuna girer. Burada güçlü vakum basıncı, sıcak plastiği hassas metal şekillendirme manşonuna doğru çeker. Eş zamanlı olarak sistem malzemeye soğutulmuş su ile şok verir. Bu, panelin dış yüzeyini anında dondurur. Vakum, çekirdek soğurken derin olukları tam şeklini korumaya zorlar. Agresif vakum kalibrasyonu olmasaydı derin kaburgalar kendi ağırlıkları altında çökerdi.
Çekme makinesi sürekli paneli soğutma tanklarından çeker. Standart düz tırtıl paletleri derin yivleri ezecektir. Bu nedenle çekme üniteleri özel lastik pedlere ihtiyaç duyar. Bu pedler belirli oluk profiline uyacak şekilde kalıplanmıştır. Yivli yüzeyi sıkı ama nazikçe kavrarlar. Yeni oluşan kaburgaları ezmeden veya deforme etmeden sabit çekme kuvveti sağlarlar. Son olarak, tozsuz bir kesme testeresi sürekli levhayı perakende satışa hazır uzunluklara dilimler.
Derin olukların üretilmesi ciddi termal zorluklara neden olur. Plastik soğudukça küçülür. Bir taraf diğerinden daha hızlı küçülürse tüm tahta eğilir. Bunu kontrol etmek operasyonel disiplin gerektirir.
İnce destek bölümlerinin yanı sıra kalın yivli bölümleri de soğuturken büyük zorluklarla karşılaşırsınız. İnce sırt hızla soğur. Kalın kaburgalar ısıyı çok daha uzun süre korur. Bu dengesizlik panelin daha soğuk tarafa doğru eğilmesine neden olur. Operatörler simetrik soğutma uygulayarak bu sorunu çözmelidir. Daha yüksek hacimlerde soğutulmuş suyu özellikle derin oluklara yönlendirirler. Bazen ince düz sırttaki su akışını azaltırlar. Bu, her iki tarafı da aynı anda oda sıcaklığına ulaşmaya zorlar.
Çökme izleri, kalıplanmış bir parçanın düz yüzeyindeki sığ çöküntülerdir. Derin olukların karşısında meydana gelirler. Kalın kaburga içten soğuyup büzüldükçe düz yüzü içe doğru çeker. Bu çirkin bir çukur yaratır. Bunu hassas teknik ayarlarla önlersiniz. Operatörler kalibrasyon sırasında düz yüzey üzerindeki vakum basıncını arttırır. Bu vakum, iç çıkıntı tamamen katılaşana kadar düz yüzeyi haşıl manşonuna karşı sağlam bir şekilde tutar.
Soğutmada Yaygın Hatalar:
Ekstrüzyonun çalıştırılması, soğutma tankının işleyebileceğinden daha hızlıdır.
Kalibrasyon su jetlerindeki kalsiyum tortusunun temizlenememesi, eşit olmayan püskürtmeye yol açar.
Gündüz ve gece vardiyaları arasındaki ortam oda sıcaklığı dalgalanmalarının göz ardı edilmesi.
Montajcılar mükemmel birbirine kenetlenen kenarlar talep ediyor. Kalibrasyon sırasındaki katı boyut toleransları kesinlikle tartışılamaz. Bir panel bir milimetre bile fazla genişse, yanındaki panele oturmayacaktır. Düzensiz soğutma, kenarlarda mikro bükülmelere neden olur. Operatörler üretim sırasında dil ve oluk bağlantılarını kumpasla sürekli olarak ölçmelidir. Tutarlı vakum basıncı ve sabit çekme hızları, bu kilitleme mekanizmalarının çalışma sahasında kusursuz çalışmasını garanti eder.
Ekipman satın almaya hazırlanırken ham spesifikasyonlar yanıltıcı olabilir. Ucuz bir makine yüksek hız iddiasında bulunabilir ancak yüksek ıskarta oranları üretecektir. Donanımı katı mühendislik parametreleri kullanarak değerlendirmelisiniz. Güvenilir bir wpc duvar paneli yapma makinesi seçmek, dört farklı kategoriyi analiz etmeyi gerektirir.
Alıcılar, belirtilen çıkış hızına göre vakum soğutma tankının uzunluğunu doğrulamalıdır. Bazı üreticiler dakikada 4 metrelik ekstrüzyon hızlarına sahiptir. Ancak sadece 4 metrelik bir soğutma tankı sağlarlarsa derin oluklar katılaşmayacaktır. Panel, kesme testeresine çarptığı anda eğilecektir. Yüksek hızlarda yetersiz soğutma derin oluklara zarar verir. Kalın WPC kanalları için genellikle genişletilmiş kalibrasyon tablolarına ihtiyacınız vardır. Bazen çekirdeğin tamamen donmasını sağlamak için çift vakum tankına ihtiyaç duyulur.
Ahşap lifleri doğal olarak aşındırıcıdır. Kalsiyum karbonat tozu, ekstruderin içinde sıvı zımpara kağıdı gibi davranır. Kalıplarda kullanılan çelik kalitesini dikkatlice değerlendirmelisiniz. Standart çelik hızla aşınır ve olukların keskin kenarlarının kaybolmasına neden olur. Premium kalıplarda 3Cr17 gibi sertleştirilmiş takım çeliği kullanılır. Bu çelik özel ısıl işleme tabi tutulur. Mükemmel aşınma direnci sağlar ve binlerce üretim saati boyunca sıkı boyut toleranslarını korur.
Modern ekstrüzyonda manuel sıcaklık kontrolü artık kabul edilemez. Gelişmiş PLC sistemlerinin değeri çok büyüktür. Siemens gibi markalar son derece duyarlı otomasyon sağlıyor. PLC, kalıp kafasındaki eriyik basıncını sürekli olarak izler. Namlu bölgeleri boyunca anlık sıcaklık ayarlamalarını otomatikleştirir. Basınç aniden yükselirse sistem besleyiciyi otomatik olarak yavaşlatır. Bu akıllı kontrol, zorlu başlatma aşamasında hurda oranlarını önemli ölçüde azaltır.
Pazar trendleri hızla değişiyor. Muhtemelen farklı panjur genişlikleri ve derinlikleri üretmeniz gerekecektir. Kalıpların ne kadar hızlı değiştirilebileceğini değerlendirin. Ağır kalıplar sağlam vinç erişimi gerektirir. Hızla geri hareket eden otomatik raylardaki kalibrasyon tablolarını arayın. İyi tasarlanmış bir makine, yetenekli bir ekibin farklı kanal profilleri arasında güvenli ve verimli bir şekilde geçiş yapmasına olanak tanır.
Ekipman Değerlendirme Kontrol Listesi
Bileşen | Asgari Standart | Premium Özellik |
|---|---|---|
Ekstruder Tipi | Standart Konik Çift Vidalı | Yüksek ahşap içeriği için özelleştirilmiş vida geometrisi |
Soğutma Tankı | 4-6 metre standart vakum | 8+ metre uzatılmış çift bölgeli vakumlu soğutma |
Kalıp Malzemesi | Standart karbon çeliği | Krom kaplamalı 3Cr17 dövme takım çeliği |
Kontrol Sistemi | Temel buton röleleri | Otomatik basınç geri bildirimli Siemens PLC |
Ekstrüzyon teknolojisine yatırım yapmak önemli bir sermaye kararıdır. İlk broşür spesifikasyonlarının ötesine bakmalısınız. Başarılı alıcılar, donanım güvenilirliğine ve satıcının hesap verebilirliğine odaklanarak sağlam bir iş senaryosu oluşturur.
Asla bir ekstrüzyon hattını körü körüne satın almayın. Risk azaltmanın en kritik adımı Fabrika Kabul Testinin (FAT) zorunlu kılınmasıdır. Satın alma işlemini tamamlamadan önce üreticinin makineyi sizin özel hammadde formülasyonunuzu kullanarak çalıştırmasını şart koşmalısınız. Farklı ahşap tozları farklı davranır. Yerel çam unuyla mükemmel şekilde çalışan bir makine, yoğun meşe tozuyla zorluk yaşayabilir. Tam tarifinizi test etmek, vida geometrisinin ve kalıp tasarımının malzemelerinizle gerçekten uyumlu olmasını sağlar.
Tüm makine tedarikçileri kendi kalıplarını üretmemektedir. Kendi kalıplarını kendi bünyesinde tasarlayan, işleyen ve test eden üreticilere öncelik verin. Makine üreticisi aynı zamanda kalıbı da oluşturduğunda, iki bileşen mükemmel şekilde senkronize olur. Bir tedarikçi kalıplarını dışarıdan temin ederse sorun giderme bir kabusa dönüşür. Bir profil eğrilirse makine imalatçısı kalıp imalatçısını suçlayacaktır. Kalıp imalatçısı makine imalatçısını suçlayacaktır. Şirket içi üretim, tek kaynaktan hesap verebilirliği garanti eder.
WPC"de derin oluklar oluşturmak karmaşık bir üretim zorluğudur. Ekstrüzyon basıncı, hassas kalıp mühendisliği ve agresif vakum kalibrasyonu arasında uyumlu bir denge gerektirir. Sıcak plastiği bir kalıba zorlayarak keskin mimari çizgiler bekleyemezsiniz.
Son kararımız bellidir. Güvenilir bir WPC ekstrüzyon hattı, ham hız yerine soğutma stabilitesine öncelik vererek reddetme oranlarını en aza indirir. Soğutma işleminin aceleye getirilmesi, tahtaların çarpık olmasını ve montajcıların hayal kırıklığına uğramasını garanti eder. Paneller kusursuz bir şekilde birbirine bağlanamıyorsa hızlı üretimin hiçbir anlamı yoktur.
Bir sonraki adım olarak, tüm potansiyel alıcılara, potansiyel satıcılardan fiziksel numune profilleri talep etmelerini tavsiye ediyoruz. 24 saatlik bir süre boyunca stabiliteyi gösteren sürekli çalışma verilerini isteyin. Materyallerinizi kullanarak canlı bir gösteri talep edin. Kârlı ve hatasız üretim sağlamanın tek yolu satıcının sıkı incelemesidir.
C: Genellikle hayır. WPC, daha yüksek tork ve aşınma direnci için özel vida tasarımlarının yanı sıra ahşap liflerinin daha yüksek ısı tutma özelliğinin üstesinden gelmek için genişletilmiş soğutma tablaları gerektirir.
C: Makinenin tasarımına ve vinç erişilebilirliğine bağlı olarak tam kalıp ve kalibratör değişimi genellikle 2 ila 4 saat sürer.
C: Makineler daha hızlı çalışabilse de, yüksek kaliteli derin oluklar (örn. 20 mm+ derinlik), boyutsal doğruluğu garanti etmek ve bükülmeyi önlemek için tipik olarak dakikada 1,5 ila 3 metrelik sabit hızlarda ekstrüzyona tabi tutulur.


